


Procurar
Quando um inventário demora demasiado tempo, a primeira reação costuma ser procurar uma forma de contar mais depressa. Na prática, a contagem é apenas uma parte do problema. Muito do tempo perde-se antes e depois: à procura de artigos, a interpretar etiquetas, a confirmar unidades, a repetir zonas e a reconciliar diferenças com o sistema.
Por isso, um inventário rápido não é aquele em que a equipa termina primeiro. É aquele que chega a um resultado fiável com menos trabalho manual, menos recontagens e menos tempo de reconciliação.
Código de barras, terminais móveis ou RFID podem acelerar muito o processo, mas só depois de estarem resolvidas as bases: referências consistentes, localizações identificadas, regras de movimento e um sistema que saiba o que fazer com cada leitura.
Um processo de inventário deve permitir confirmar, sem ambiguidades:
Se a equipa termina a contagem cedo, mas passa os dias seguintes a corrigir documentos, eliminar duplicados, identificar referências desconhecidas ou perceber onde se encontram os desvios, o inventário não foi mais rápido. Apenas deslocou o trabalho para outra fase.
Esta distinção é importante porque muda o objetivo: não devemos otimizar apenas a velocidade da leitura. Devemos reduzir o esforço total necessário para transformar o stock físico num registo em que possamos confiar.
Os atrasos raramente resultam de uma única causa. Normalmente acumulam-se pequenas falhas do processo:
O problema é que muitas destas falhas ficam escondidas pelo próprio inventário. Faz-se um acerto final e o número fica correto, mas não se percebe por que razão estava errado. No inventário seguinte, o mesmo desvio volta a aparecer.
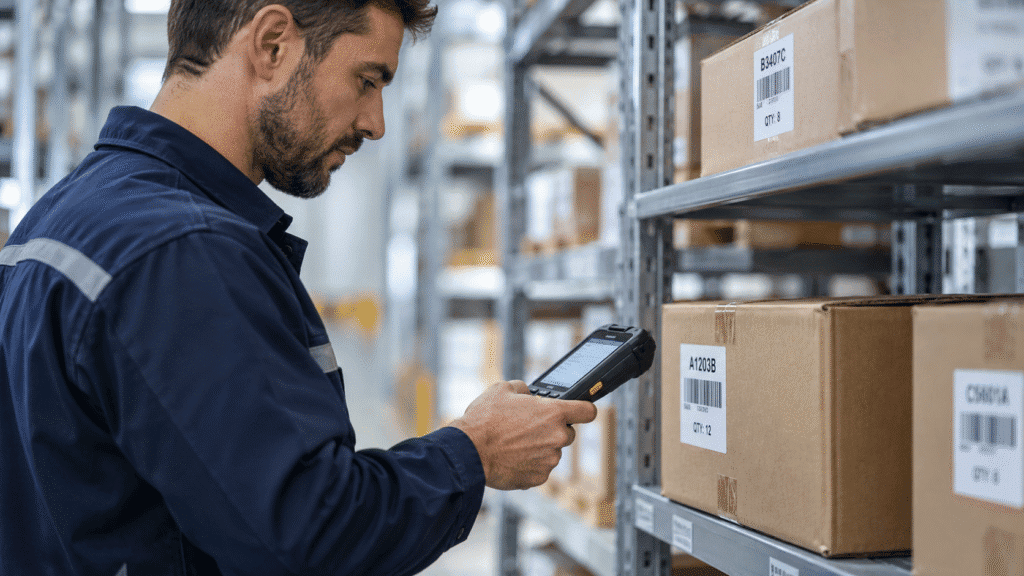
Antes de começar, deve ficar claro que armazéns, zonas, famílias e estados de stock entram na contagem. Stock disponível, reservado, devoluções, material danificado, quarentena, mercadoria em trânsito e produtos em curso não podem ser tratados como se fossem a mesma coisa.
Quando esta fronteira não está definida, duas pessoas podem contar fisicamente o mesmo artigo e chegar a resultados diferentes, simplesmente porque aplicam critérios distintos.
Referências, descrições, unidades de medida, códigos, lotes e localizações devem ser revistos antes do inventário. Uma caixa pode representar uma unidade logística ou várias unidades de consumo; essa relação deve existir no sistema antes de alguém começar a contar.
Automatizar um processo com dados errados apenas permite chegar mais depressa ao erro.
Cada corredor, estante, nível e posição deve ter uma identificação inequívoca. A localização é o que permite dividir o trabalho, saber o que já foi contado, evitar zonas esquecidas e associar uma contagem a um espaço físico concreto.
Isto torna-se ainda mais importante quando o inventário passa a ser suportado por terminais móveis ou RFID, porque a aplicação precisa de contexto para transformar uma leitura num registo útil.
Há duas abordagens possíveis: suspender movimentos durante a contagem ou manter a operação com regras de corte e registo em tempo útil. O que não funciona é deixar entradas e saídas acontecerem sem controlo enquanto se tenta comparar o físico com um sistema que representa outro momento.
Uma caixa pode ser contada antes de sair e descontada do sistema depois, ou o contrário. O problema não está na leitura: está na falta de sincronização temporal.
Divida o espaço em zonas fechadas e atribua cada zona a uma pessoa ou equipa. O estado deve ser visível: por iniciar, em contagem, concluída ou em validação. Isto reduz zonas esquecidas, sobreposição de trabalho e dependência do conhecimento informal/empírico de quem conhece o armazém.
Um código deve representar apenas um artigo, unidade logística ou ativo. Sempre que possível, mantenha uma lógica consistente de identificação entre produto, localização e unidade logística. O objetivo é eliminar interpretações no momento da contagem.
Quando o processo o permite, o operador não deve conhecer a quantidade desperado antes de contar. A contagem cega reduz a tendência natural para confirmar o número do sistema sem verificar completamente a realidade física.
PPapel cria uma segunda tarefa e uma nova oportunidade de erro. Um terminal móvel pode registar artigo, localização, quantidade, hora e utilizador no momento da contagem. Com RFID, parte dessa captura pode tornar-se ainda menos dependente da ação individual do operador.
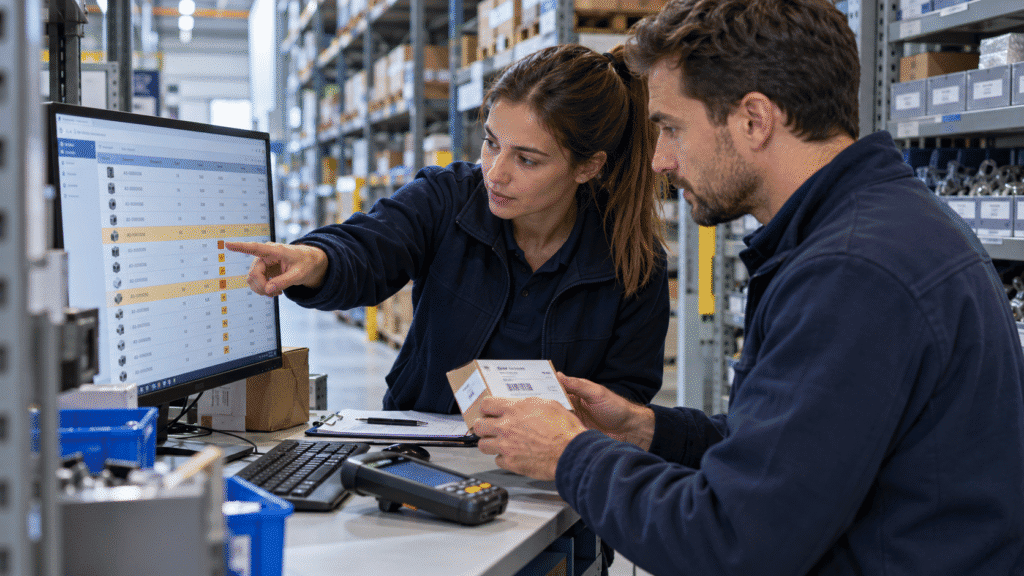
Não misture caixas, embalagens e unidades sem uma conversão conhecida. Se uma caixa contém 12 unidades, a aplicação deve conhecer essa relação e apresentá-la de forma inequívoca. Muitas divergências de inventário são, na realidade, divergências de unidade.
Um artigo sem código não deve ser identificado por semelhança visual. Deve entrar numa lista de exceções, ser fotografado se necessário e validado por alguém com responsabilidade para decidir. A exceção tem de ficar visível, não ser escondida numa correção manual.
Defina tolerâncias por valor, quantidade, risco ou família. Uma diferença relevante pode gerar uma segunda contagem por outra pessoa, mas não faz sentido repetir um armazém inteiro porque existem algumas exceções.
Defina qual é o sistema mestre: ERP, WMS ou aplicação de inventário. Evite ficheiros paralelos sem controlo de versões. O processo deve impedir duplicados, guardar histórico e garantir que o resultado validado chega ao sistema que realmente gere o stock.
O acerto fecha o inventário, mas não corrige o processo. Classifique as diferenças: receção incorreta, transferência não registada, erro de picking, expedição incorreta, dano, unidade de medida errada, localização errada, etiqueta duplicada ou devolução não processada. É aqui que o inventário deixa de ser apenas uma obrigação e passa a ser uma ferramenta de melhoria operacional.
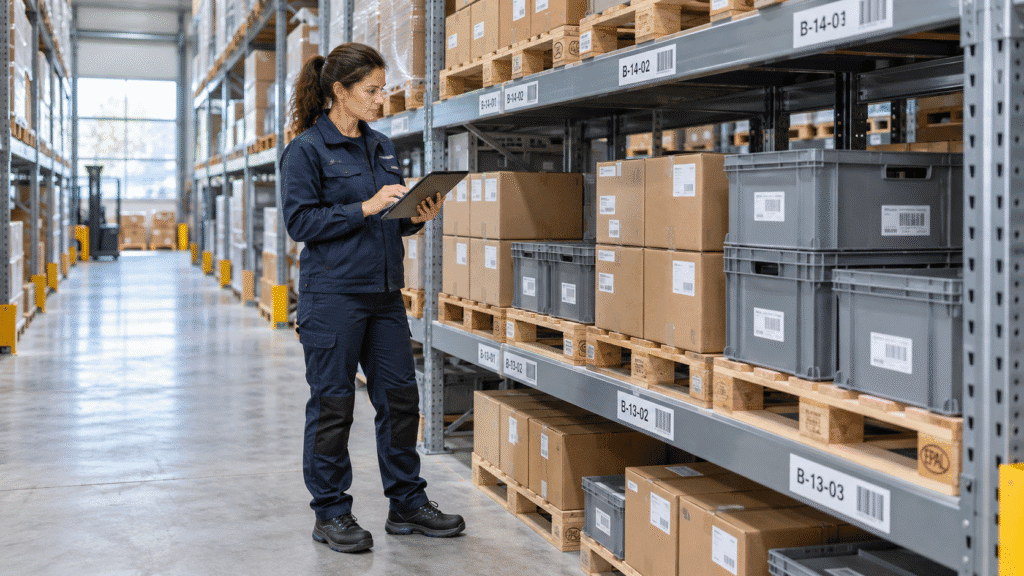
Nem todas as empresas precisam de concentrar todo o esforço num único inventário anual. Quando os dados e os processos permitem, as contagens cíclicas podem distribuir o controlo ao longo do tempo e atacar mais cedo as referências de maior valor, rotação ou risco.
| Modelo | Quando faz sentido | Principal limitação |
| Inventário total | Validação global, fecho ou auditoria | Maior impacto operacional |
| Inventário periódico | Verificações completas várias vezes por ano | As diferenças podem acumular-se entre contagens |
| Contagem cíclica | Controlo contínuo por risco, rotação ou zona | Exige disciplina e planeamento |
| Inventário permanente | Registo atualizado a cada movimento | Depende da qualidade da captura diária |
As contagens cíclicas não eliminam automaticamente a necessidade de um inventário total. A decisão depende das exigências contabilísticas, de auditoria, do sistema utilizado e do risco da operação.
A tecnologia deve ser escolhida pelo problema que precisa de resolver, não pelo número de funcionalidades do equipamento.
| Critério | Manual | Código de barras | RFID |
| Identificação | Visual / escrita | Leitura ótica | Radiofrequência |
| Linha de visão | Necessária | Necessária | Não necessária |
| Artigos por leitura | Um ou quantidade introduzida | Normalmente um código de cada vez | Várias tags podem responder no mesmo ciclo |
| Transcrição | Elevada | Reduzida | Reduzida |
| Custo inicial | Baixo | Moderado | Superior e dependente da arquitetura |
| Melhor contexto | Poucos artigos e baixa complexidade | Leitura unitária e controlada | Elevado volume, frequência e menor intervenção manual |
O código de barras continua a ser, muitas vezes, a solução mais racional quando a leitura individual é aceitável, cada artigo está acessível e o custo do identificador deve ser mínimo. Tem ainda uma vantagem importante: existe uma confirmação deliberada do operador sobre o código que está a ler.
O RFID torna-se interessante quando o esforço de captura é o verdadeiro limitador: muitos artigos, inventários frequentes, etiquetas pouco acessíveis, elevado custo de paragem ou necessidade de reduzir o número de ações manuais.
Mas há uma diferença importante entre fazer uma leitura RFID rápida e fazer um inventário RFID fiável. É necessário controlar a zona de leitura, filtrar duplicados, tratar artigos inesperados, validar exceções e integrar o resultado com o sistema. Uma taxa elevada de leituras, isoladamente, não prova que o inventário está correto.
Num projeto implementado pela Altronix no setor automóvel, uma arquitetura RFID com 22 pontos de leitura permitiu executar o inventário em cerca de três horas, com níveis de identificação próximos de 99,9%.
O ponto mais relevante, no entanto, não é apenas o tempo do inventário. A mesma identidade RFID passou a poder ser usada nos movimentos e nos pontos de expedição, permitindo controlar desvios e reduzir o risco de expedir o artigo errado.
É esta reutilização que muda a economia do projeto. Se a tag existir apenas para contar stock uma vez por ano, a análise de retorno é uma. Se a mesma identidade participar na receção, movimentação, produção, inventário e expedição, estamos a falar de uma infraestrutura operacional e não apenas de uma ferramenta de contagem.
Não existe uma velocidade, distância ou taxa de leitura universal. O resultado depende da população de tags, distância, orientação, potência, movimento, empilhamento, materiais e configuração da zona.
Metal, líquidos e superfícies pequenas podem exigir tags específicas ou alterar completamente o posicionamento. Por isso, uma demonstração de leitura em bancada não valida um inventário. O teste deve usar os artigos, embalagens, densidade e movimentos reais.
RFID pode não ser a primeira escolha quando existem poucos artigos, quando cada leitura exige confirmação visual ou quando a empresa ainda não tem referências e localizações consistentes. Nestes casos, melhorar a disciplina do processo e usar código de barras pode gerar mais valor com menos complexidade.
Eu não mediria o projeto apenas pelo tempo de leitura. Mediria o esforço total do processo e a qualidade do resultado:
Quando estes indicadores melhoram de forma sustentada, então o projeto reduziu efetivamente o custo e o risco do inventário. Contar mais depressa, por si só, é apenas uma parte do resultado.
Na Altronix, a análise começa pelo fluxo real: como os artigos estão identificados, onde se perdem movimentos, que sistema gere o stock, quanto trabalho manual existe e que exceções obrigam a intervenção.
A partir daí, definimos a combinação adequada entre etiquetagem, código de barras, terminais móveis, RFID e software. Um leitor mais rápido não corrige uma referência errada, uma tag inadequada, uma localização mal definida ou uma integração incompleta.
O objetivo não é colocar mais tecnologia no armazém. É retirar trabalho que não acrescenta confiança e criar um processo em que o resultado do inventário possa ser usado sem uma segunda operação de correção.
Um inventário rápido começa antes da primeira leitura. Exige dados limpos, localizações identificadas, movimentos controlados, critérios comuns e uma forma clara de tratar diferenças.
O código de barras pode eliminar a escrita manual e tornar a identificação mais segura. O RFID vai mais longe: permite leituras automáticas, simultâneas e sem linha de visão, reduzindo significativamente o esforço operacional e aumentando a rapidez, a fiabilidade e a visibilidade sobre o processo.
A escolha certa não é a tecnologia que lê mais depressa. É a arquitetura que produz dados fiáveis, reduz o esforço total e ajuda a evitar que as mesmas diferenças voltem a aparecer no inventário seguinte.
Se o seu inventário exige demasiadas pessoas, várias recontagens ou dias de reconciliação, o primeiro passo deve ser analisar o processo completo antes de escolher a tecnologia.
