Procurar
Um dos erros mais comuns quando se fala de rastreabilidade é começar pela tecnologia: que tag utilizar, que leitor instalar ou quantas antenas são necessárias. Na prática, estas perguntas aparecem demasiado cedo. Antes de escolher RFID, código de barras ou qualquer outra tecnologia, é preciso perceber que acontecimentos da operação precisamos efetivamente de conseguir provar.
Um artigo entrou no armazém? Foi abastecido à produção? Passou pelo controlo de qualidade? Saiu na expedição correta? Se para responder a estas perguntas é necessário juntar folhas de cálculo, perguntar a diferentes pessoas ou reconstruir movimentos horas depois, existe um problema de rastreabilidade, mesmo que todos os artigos tenham uma etiqueta.
O RFID pode automatizar a captura de muitos destes movimentos, sobretudo quando existem volumes elevados, movimentos frequentes ou impossibilidade de leitura visual. Mas a tecnologia só resolve o problema quando o processo, os eventos e a integração estão bem definidos.
A norma ISO 22095 define rastreabilidade como a capacidade de seguir a história, aplicação, localização ou origem de um material ou produto ao longo da cadeia de abastecimento. Em contexto industrial, isto significa conseguir reconstruir o percurso relevante de um objeto com dados fiáveis e num tempo útil para a operação.
Uma boa solução deve conseguir responder, de forma consistente, a perguntas simples:
A melhoria não se mede pelo número de etiquetas aplicadas nem pelo número de leitores instalados. Mede-se pela capacidade de reconstruir o percurso e detetar uma exceção com rapidez, precisão e consistência.
Na prática, gosto de separar o problema em três camadas. Esta forma de pensar evita que um projeto fique reduzido a hardware ou a leituras isoladas.
Os standards GS1 seguem uma lógica semelhante. O GS1 Global Traceability Standard prevê identificadores e suportes de dados, como códigos de barras e tags EPC/RFID, enquanto o EPCIS fornece uma linguagem comum para partilhar eventos sobre o movimento e o estado dos produtos na cadeia de abastecimento.
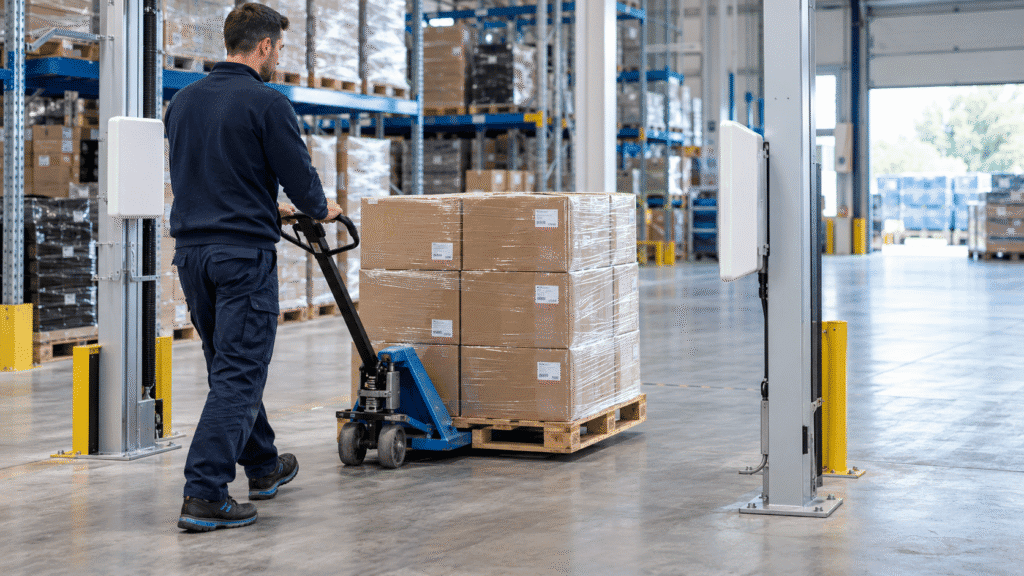
Os problemas aparecem sobretudo nos pontos de transição, quando o movimento físico e a informação deixam de estar sincronizados. Exemplos frequentes:
Há um teste simples que costuma expor rapidamente estas lacunas: escolha um artigo real e tente reconstruir o seu percurso apenas com os sistemas disponíveis. Registe quanto tempo demora, quantas fontes consulta e quantas respostas continuam por confirmar. Esta linha de base ajuda a distinguir uma perceção de controlo de uma rastreabilidade efetiva.
Desenhe o percurso desde a entrada até à saída: receção, armazenamento, abastecimento da linha, transformação, controlo de qualidade, embalagem e expedição. Em paralelo, identifique onde e quando os sistemas recebem informação.
O objetivo é encontrar três tipos de falha:
Comece pelo problema com maior impacto operacional, não pelo processo mais fácil de digitalizar.
Uma matéria-prima pode ser controlada por lote; uma ferramenta, por unidade; um produto em curso, por ordem, contentor ou peça. A granularidade escolhida altera o custo, o volume de dados e o nível de controlo.
Para cada unidade, defina apenas a informação necessária ao processo: identificador único, tipo de artigo, lote ou número de série quando aplicável, origem, destino, estado, ponto de captura e exceções relevantes.
A tag não deve transformar-se numa base de dados em miniatura. Na maioria dos projetos, o identificador liga o objeto ao registo mantido no software, onde a informação pode ser atualizada, protegida e integrada com os restantes sistemas.
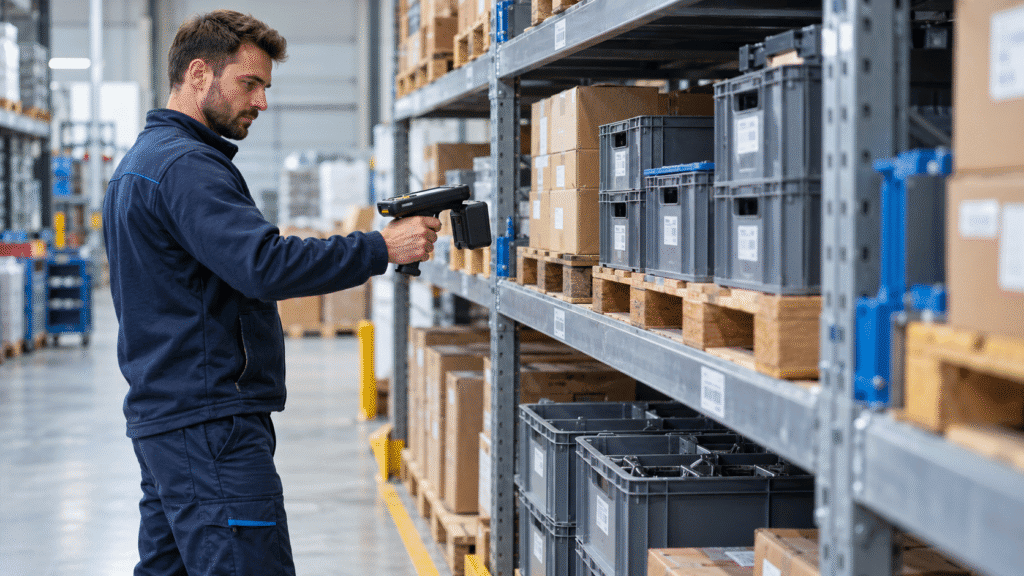
Nem todos os metros do percurso precisam de um leitor. Um erro frequente é tentar cobrir fisicamente todo o espaço quando o que realmente interessa é controlar os pontos em que existe uma mudança de estado ou uma decisão relevante para o negócio.
Os pontos de captura podem corresponder, por exemplo, à entrada numa zona, consumo em produção, conclusão de uma operação, passagem pelo controlo de qualidade ou saída em expedição.
Um evento deve responder, por si só, a quatro perguntas:
Esta estrutura aproxima o projeto da lógica de eventos utilizada pelo EPCIS e facilita futuras integrações.
O RFID não substitui sempre o código de barras. A decisão deve partir do evento que queremos captar e das condições em que essa captura tem de acontecer.
O código de barras continua a ser uma excelente opção quando existe leitura individual, linha de visão, intervenção deliberada do operador e forte sensibilidade ao custo do identificador. O RFID ganha relevância quando é necessário identificar vários itens no mesmo movimento, captar eventos sem contacto visual direto, reduzir leituras manuais ou trabalhar com identificadores reutilizáveis e adaptados a ambientes específicos.
Em muitos processos, a solução mais robusta é híbrida: informação legível por pessoas, código de barras e RFID no mesmo objeto. Isto cria redundância operacional e compatibilidade com diferentes intervenientes.
| Critério | Código de barras | RFID |
| Linha de visão | Normalmente necessária | Não é necessária |
| Forma de leitura | Habitualmente individual | Pode abranger várias tags |
| Intervenção do operador | Geralmente deliberada | Pode ser reduzida ou automatizada |
| Custo do identificador | Em regra, mais baixo | Em regra, mais elevado e dependente da tag |
| Metal e líquidos | Menor impacto na leitura ótica | Podem afetar significativamente a leitura |
| Identificação unitária | Possível com serialização | Adequada a identificação única por tag |
| Melhor aplicação | Fluxos simples e controlados | Volume, velocidade, automação e ausência de linha de visão |
A questão certa não é “qual tecnologia é melhor?”. É “qual tecnologia consegue captar este evento, nas condições reais da operação, com a fiabilidade e o custo exigidos?”.
Uma leitura isolada prova apenas que uma tag respondeu. Não prova que a empresa tem rastreabilidade. O sinal captado pelo leitor tem de ser filtrado, contextualizado e transformado num evento útil para o processo.
Entre o leitor e o sistema de gestão pode existir uma camada de software ou middleware para eliminar leituras repetidas, aplicar regras, validar direção, associar contexto e tratar exceções.
Antes do piloto, devem ficar definidos:
Exemplo: num ponto de expedição, o objetivo não é apenas “ler tags”. O sistema deve comparar o que passa fisicamente com a ordem prevista, distinguir a direção do movimento, ignorar artigos próximos que não atravessaram o ponto de controlo e gerar uma exceção quando existir uma divergência. É esta lógica que transforma RFID em controlo operacional.
Uma demonstração de RFID funcionar não significa que o projeto esteja validado. O verdadeiro teste acontece com os produtos, embalagens, movimentos, velocidades e exceções da operação real.
O desempenho depende do objeto, material, orientação, distância, movimento, densidade de tags e ambiente de radiofrequência. Metal e líquidos podem alterar significativamente a propagação do sinal, obrigando a selecionar tags e posicionamentos adequados.
Um bom piloto deve ter:
Depois do piloto, não basta concluir que “funcionou”. É necessário comparar o resultado com a linha de base e perceber se a solução captou os eventos relevantes com a qualidade exigida e se melhorou efetivamente o processo.
Ao expandir, mantenha a mesma arquitetura de identificação, eventos e integração. Criar um sistema diferente para cada zona volta a introduzir fragmentação — precisamente o problema que a rastreabilidade deveria resolver.
RFID significa Radio Frequency Identification, ou Identificação por Radiofrequência. Um sistema típico é composto por quatro camadas:
Na tecnologia RAIN RFID, designação utilizada para RFID UHF passivo, as tags não necessitam de bateria. Recebem energia do sinal do leitor e devolvem o respetivo identificador. Esta tecnologia não exige linha de visão e pode permitir a identificação de vários artigos, mas a distância, velocidade e taxa de leitura efetivas dependem sempre da configuração e do ambiente.
É igualmente importante corrigir uma expectativa frequente: RFID passivo não equivale, por si só, a localização contínua e exata. Um portal confirma que uma tag foi detetada numa determinada zona de leitura. Um terminal portátil pode ajudar a procurar um artigo. Para coordenadas contínuas ou outra granularidade de localização são necessárias arquiteturas e tecnologias adicionais.
Leitores portáteis podem acelerar significativamente a verificação de artigos identificados por RFID. O resultado deve ser medido em tempo de contagem, cobertura, discrepâncias encontradas e trabalho de reconciliação necessário.
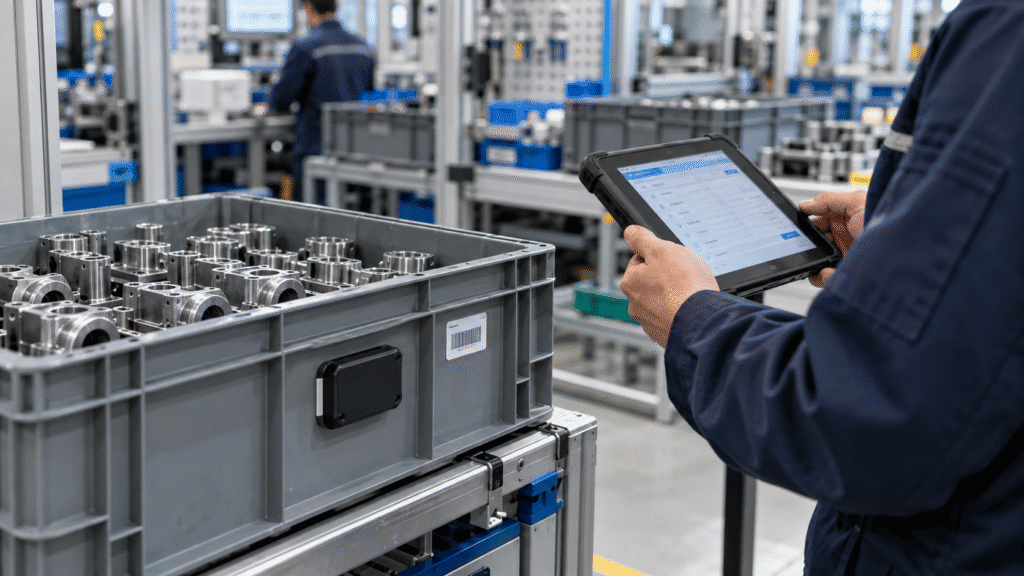
Tags aplicadas a peças, contentores ou ordens podem gerar eventos à passagem por pontos definidos, dando visibilidade sobre o último ponto confirmado e o estado associado ao processo.
O RFID pode apoiar inventários periódicos, atribuição, histórico de passagem e procura de equipamentos. A frequência de movimento e o custo da indisponibilidade são fatores importantes para avaliar o investimento.
Caixas, racks, paletes ou recipientes reutilizáveis podem receber identificadores duráveis. O sistema pode registar ciclos, último ponto de leitura e permanência por localização, desde que os pontos de captura cubram o fluxo real.
Portais ou leitores fixos podem validar automaticamente o que entra ou sai face ao que estava previsto no sistema. O desenho das regras é determinante para distinguir direção, leituras repetidas e artigos próximos que não fazem parte do movimento.
Um projeto RFID pode falhar mesmo com equipamento de qualidade. A maioria dos problemas aparece na aplicação e na integração, não na especificação comercial do leitor.
Por esta razão, não é tecnicamente responsável prometer uma taxa de leitura, alcance, custo ou retorno universal. Esses valores têm de resultar de testes no cenário concreto, com critérios de aceitação definidos antes da implementação.
| Nota sobre privacidade e RGPD Quando as tags estão associadas a pessoas, são transportadas por pessoas ou permitem relacionar movimentos com indivíduos identificados, o projeto pode envolver dados pessoais. Nesses casos, o tratamento deve ser analisado à luz do RGPD e, conforme o risco, pode justificar uma Avaliação de Impacto sobre a Proteção de Dados. A Recomendação 2009/387/CE da Comissão Europeia aborda especificamente princípios de privacidade e proteção de dados em aplicações RFID. |
Os indicadores devem refletir a operação, não apenas o funcionamento do hardware. Alguns dos mais úteis são:
| Indicador | O que mede |
| Taxa de eventos captados | Percentagem dos movimentos esperados que geraram um evento válido |
| Leituras indevidas | Tags detetadas fora do movimento ou da zona pretendidos |
| Tempo de processo | Duração de inventário, receção, transferência ou expedição |
| Divergência de inventário | Diferença entre o registo no sistema e a existência física |
| Tempo de localização | Tempo necessário para encontrar um ativo ou material |
| Exceções manuais | Casos que exigiram correção, validação ou leitura alternativa |
| Movimentos sem identificação | Movimentos relevantes que ficaram sem evento válido |
| Disponibilidade | Período em que leitores, rede e integração estiveram operacionais |
| Horas de operação manual | Tempo de trabalho manual eliminado ou reduzido pelo novo processo |
Os indicadores financeiros devem ser calculados com dados internos: horas libertadas, paragens evitadas, perdas identificadas, custo de retrabalho, erros de expedição e capital imobilizado. Uma estimativa deve apresentar os pressupostos utilizados e não deve ser tratada como uma garantia.
Na Altronix abordamos a rastreabilidade como um sistema completo. A tag, o objeto, o leitor, as antenas, o software, a rede, a integração e o processo não podem ser tratados como componentes independentes, porque o resultado final depende da forma como todos funcionam em conjunto.
O trabalho começa pelo fluxo real e pelos eventos que a operação precisa de controlar. Só depois faz sentido selecionar identificadores, equipamentos, pontos de leitura e a arquitetura de software. Esta abordagem reduz o risco de construir uma solução tecnicamente interessante, mas operacionalmente inútil.
Melhorar a rastreabilidade industrial não significa recolher todos os dados possíveis. Significa identificar corretamente os objetos e registar, com fiabilidade, os acontecimentos que permitem controlar a operação e agir perante uma exceção.
Mapeie o fluxo, escolha a unidade rastreável, defina os eventos críticos e determine quem precisa de receber essa informação. Só depois compare código de barras, RFID ou uma arquitetura híbrida.
Quando o volume, a velocidade ou a ausência de linha de visão tornam a captura manual insuficiente, o RFID pode fazer uma diferença significativa. Mas deve ser validado no ambiente real, integrado com os sistemas existentes e medido pelo impacto no processo, não pelo número de tags que consegue ler.
Antes de selecionar equipamentos, vale a pena validar o processo. Na Altronix fazemos esse trabalho a partir do fluxo real, identificando os eventos críticos, testando as tecnologias e definindo a arquitetura da solução antes de avançar para a implementação.